塑料挤出设备从开机预热到停机清机的技术操作准则
文章摘要:
塑料挤出设备是高分子材料连续熔融成型的核心装备。...
塑料挤出设备是高分子材料连续熔融成型的核心装备,其操作流程的规范性直接决定了制品的成型精度、材料性能稳定性与设备的长期使用寿命。从开机预热、平稳挤出到后期停机清机的全流程中,各步操作的细节偏差都可能引发物料降解、部件磨损、生产中断等隐性风险,一套严谨闭环的全流程技术操作准则,是确定设备稳定稳定运行、产出 制品的核心基础。
开机预热阶段的技术操作准则,是从源头规避物料异常损伤的一道防线。正式启动主机前,严禁直接一次性将温控系统设置到目标加工温度,需要采用梯度升温的操作逻辑,让机筒各区域的金属部件均匀受热,避免局部温差过大引发机筒形变,导致螺杆后续运行出现刮擦卡滞的隐患。升温过程中要同步开启机筒的冷却循环辅助系统,确认冷却介质的回路全部通畅无堵塞,提前验证温控系统的双向调节能力,确定后续连续生产时能准确抵消螺杆剪切物料产生的多余热量,避免局部温度失控引发高分子材料热降解。当各区域温度初步达到设定区间后,不能立刻启动主机,要保持恒温静置足够时长,让机筒内壁深处的残留冷料全部充足熔融,避免内部仍有未融化的固态冷料,启动主机瞬间造成螺杆卡滞、驱动过载的故障。预热完成后需要先低速点动盘动主机,确认螺杆全程运行顺滑无异常金属刮擦异响,同时清理喂料斗内部积存的杂质与过期残留物料,确认喂料通道全部通畅,全部排除异物进入挤出腔的风险后,才能进入下一步喂料工序。
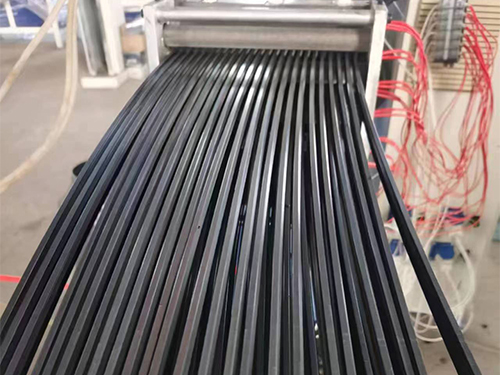
连续挤出生产阶段的技术操作准则,是确定挤出过程稳定均一的核心管控环节。初次喂料时要保持喂料速度缓慢平稳,逐步提升至常规生产速率,严禁突然大幅加大喂料量,避免挤出腔内部瞬间出现物料拥堵,引发主机负载骤增、压力超标的稳定隐患。生产过程中要全程关注主机的运行声响、振动状态与挤出压力的变化趋势,一旦出现异常的金属摩擦异响,要立刻降速排查,严禁强行带故障运行,避免螺杆与机筒内壁直接硬接触,造成细致工作面不可逆的划伤损伤。要时刻观察机头模口的出料状态,确定熔融物料的出料连续均匀、无断流、无气泡析出,若出现出料忽快忽慢、表面有黄变黑点的情况,要及时核查对应区域的温控状态,确认无局部温度超标的问题,避免物料在机筒内长时间滞留发生热降解,破坏制品的物理性能。生产过程中严禁将金属工具伸入喂料斗内部,避免硬质异物随物料进入挤出腔,瞬间刮伤螺杆与机筒的工作面,直接导致设备挤出精度大幅下降。短时间临时停机时,要维持主机的低转速空转状态,同时适当降低机筒的保温温度,避免物料在高温下长时间滞留发生交联固化,牢牢附着在螺杆表面大幅增加后续清理的难度。
停机清机阶段的技术操作准则,是为下一次顺利开机筑牢洁净基础的收尾闭环操作。正式决定停机后,要先停止喂料,保持主机低转速运行,尽可能将机筒内的残余生产物料全部挤出,避免大量物料长期封存在挤出腔内部。随后加入用的清机物料,利用清机料的强冲刷特性,将螺杆表面、机筒内壁附着的残留降解料、色料沉积层全部带离腔体,严禁直接用普通生产物料反复冲洗,不仅清理速率低下,还可能让残留的降解料被挤压得愈紧实,牢牢嵌在螺槽缝隙中。清理过程中要逐步提升主机转速,配合观察机头出料的颜色与洁净度,直到挤出的清机料全部均匀净,无任意杂色点、降解颗粒为止。确认机筒内部清理干净后,才能停止主机运行,随后趁热快拆解机头与模流道,用用的铜质清理工具全部清理流道内壁附着的残留物料,严禁用钢制刮刀强行刮削流道的细致工作面,避免划伤流道表面引发后续挤出时出现物料滞留死角。全部清理完成后,要在螺杆、机筒、流道的金属工作表面均匀涂抹防锈保护剂,做好设备封存前的防护处理,避免闲置期间潮湿水汽引发工作面锈蚀,影响下一次开机的挤出精度。
这套覆盖塑料挤出设备全流程的闭环技术操作准则,全部贴合高分子材料熔融加工的特性,既能从源头规避各类操作失误引发的设备损伤与品质隐患,也能长期维持设备的运行精度,大幅延长核心部件的使用寿命,为连续稳定的 挤出生产提供坚实确定。